從機械力學到數位監控,全面解析工業級扭力扳手的核心技術。探討電子化數據追蹤優勢與扭力校正必要性,助您建構符合國際標準精準鎖固產線。
鎖固力矩的科學:為何工業級工具不可或缺
在現代工業製造中,「鎖緊螺絲」早已不再是依靠技師手感的玄學,而是一門精密的材料力學。每一根螺栓都具備其特定的「降伏強度」。若鎖固扭力不足,組裝件在機械震動下極易鬆脫,導致設備解體;若扭力過大,超越了螺栓的彈性極限,則會造成金屬疲勞、螺紋變形甚至直接斷裂。
為了確保每一道鎖固工序都精準落入工程設計的安全區間,工業級扭力扳手成為了製造業產線上不可或缺的標準配備。從橋樑鋼構、風力發電機組,到精密的自行車碳纖維車架與汽車引擎本體,專業扭力扳手透過精密的內部機械彈簧或應變規感測器,限制了施加於緊固件上的最大力矩,徹底消除了人為操作帶來的變數,確保了終端產品的結構安全性與良率。
機械式與數位化的交鋒:預設式與電子式的差異
目前市面上的扭力控制工具,根據其作動原理,主要可分為機械結構與電子感測兩大陣營。
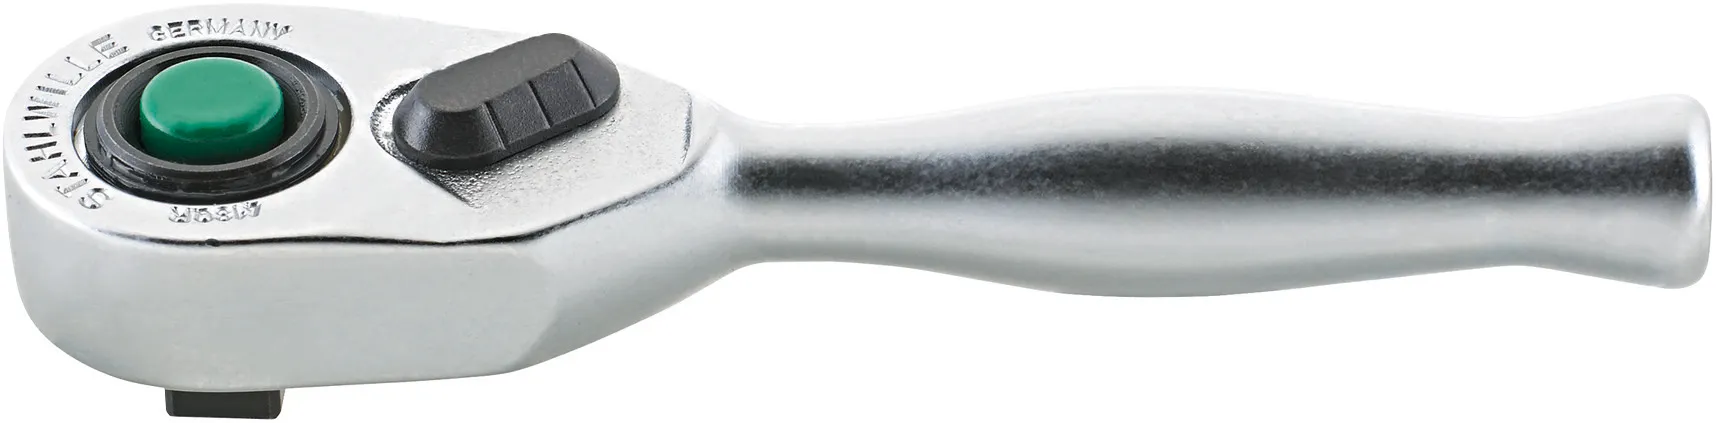
預設式扭力扳手(或稱可調式扭力扳手)依靠內部的壓縮彈簧與凸輪機構運作。操作者透過旋轉手柄設定好目標扭力值後,當鎖固力道達到設定點時,內部機構會產生滑脫,並發出清脆的「喀噠」聲響與手部震動回饋。這種純機械結構的優勢在於耐用性極高,不怕粉塵、油污或電磁干擾,且無需電池即可運作,是重工業與戶外施工現場最信賴的基礎防線。
然而,隨著工業 4.0 的推進,電子扭力扳手(或數位扭力扳手)的應用比例正呈現爆炸性成長。這類高階設備摒棄了傳統彈簧,改用極度敏銳的微機電應變規來測量金屬桿身的微小形變量。其精度通常能達到驚人的 ±1% 至 ±2%,遠優於機械式的 ±3% 至 ±4%。此外,數位面板能提供即時的數字顯示與 LED 聲光警示,甚至具備「扭角控制」功能,能夠完美應對現代鋁合金引擎中常見的「塑性區域鎖固」要求。
電子扭力扳手的數據追蹤與品保優勢
在高度自動化與追求零缺陷的組裝產線中,鎖固數據的「可追溯性」是品保體系的核心。若是採用傳統機械扳手,技師是否確實鎖到規定扭力?是否有重複鎖固或漏鎖?這些資訊往往無從查證。
電子扭力扳手徹底改變了這個痛點。高階的數位扭力扳手內建記憶體與無線傳輸模組。當技師完成每一次鎖固動作時,該次的峰值扭力數據、鎖固角度、時間戳記甚至操作員 ID,都會瞬間傳輸至製造執行系統的資料庫中進行永久建檔。這種即時的數據追蹤,不僅能在組裝發生公差時第一時間觸發產線警報,未來若面臨客訴或產品召回調查時,企業也能調閱出無可辯駁的歷史鎖固履歷,是建構頂級生產線防呆機制的最佳利器。
確保精準的生命線:扭力扳手校正的絕對必要性
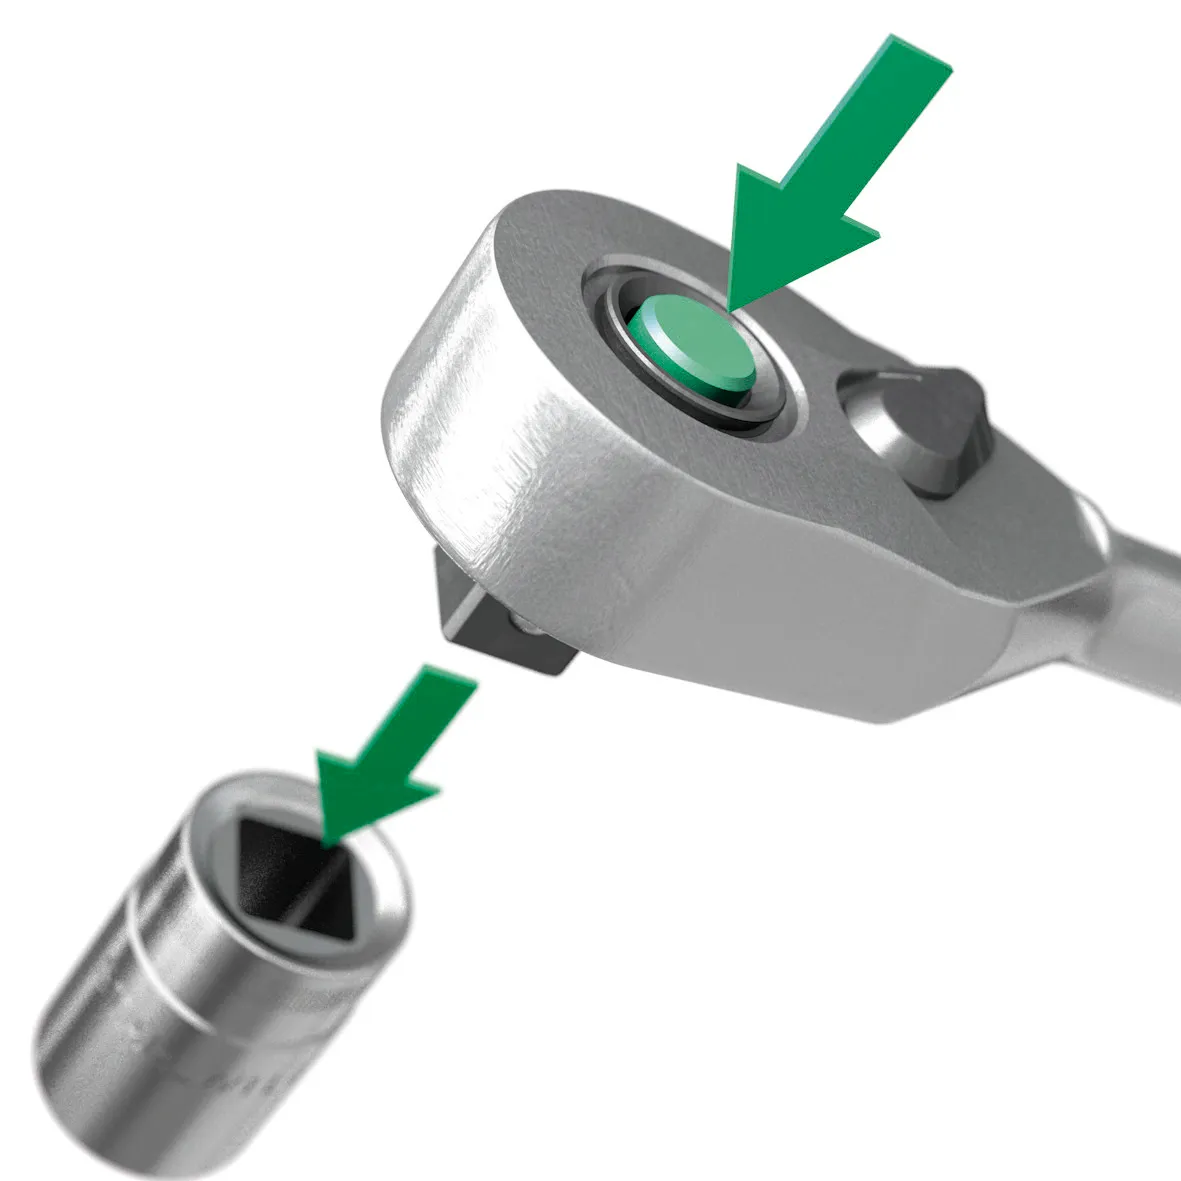
物理學告訴我們,任何金屬彈簧或電子感測器在經過長時間的應力循環後,都會產生不可逆的疲勞與線性衰減。一把長期未經校驗的精密扭力扳手,即使每次操作都發出正確的喀噠聲,其實際輸出的扭力值可能早已嚴重偏離設定值,成為隱形的品保殺手。
根據 ISO 9001 認證規範,所有影響產品品質的量測儀器都必須定期檢驗。扭力扳手校正通常建議以「使用滿 5,000 次」或「每 12 個月」為一個週期,並使用經國際實驗室認證的扭力測試儀器進行比對。專業的扭力測試儀器內部裝有極高精度的感測模組,能檢測扳手在額定扭力 20%、60% 與 100% 區間的誤差值。若發現超標,專業技師將透過調整內部彈簧預載力或重寫晶片韌體來恢復精度。
區域供應鏈的後勤支援
對於工業聚落密集的地區而言,穩定的後勤檢修支援是企業維持高稼動率的關鍵。在新北扭力扳手的應用生態圈中,企業不僅需要採購高階的鎖固工具,更需要尋找具備深厚技術底蘊的供應鏈夥伴。
一個完善的技術支援體系,必須具備從選型評估、實機展示、到建置廠內專屬扭力測試儀器的綜合能力。當產線上的工業級扭力扳手出現異常時,在地的維修中心能於 24 小時內提供備品替換與精準校正服務,確保工廠的生產節拍不因工具精度問題而被迫停擺。唯有將「精準鎖固」視為一個持續循環的管理系統,企業才能在激烈的國際製造業競爭中,以卓越的組裝品質穩穩立足。
FAQ
Q1:為什麼預設式扭力扳手在使用完畢後,必須將刻度轉回最低值?
A1: 預設式扭力扳手的核心元件是一根高強度的壓縮彈簧。如果長時間將數值設定在高扭力狀態而不釋放,彈簧會處於持續受壓的狀態,容易產生金屬疲勞與彈性疲乏。這會導致扳手未來的觸發時機提早,使實際輸出的扭力低於設定值。因此,養成收工後將刻度退回最低值的習慣,是延長工具精度壽命的關鍵。
Q2:產線上應該選擇機械式還是電子式扭力扳手?
A2: 這取決於組裝件的關鍵程度與品保要求。如果是一般重型鋼構、底盤粗大螺栓,且作業環境存在大量油污、粉塵或高處墜落風險,結構堅固耐摔的機械預設式是最佳選擇。但如果是航太引擎、精密醫療設備、或高階車輛的汽缸蓋鎖固,需要紀錄每一根螺栓的扭力值以符合 ISO 追溯規範,且需要「扭角控制」功能時,就必須導入具備數據傳輸功能的電子扭力扳手。
Q3:工廠自己購買「扭力測試儀器」來檢測扳手,跟送外部實驗室校正有什麼不同?
A3: 廠內建置扭力測試儀器,主要用於「日常點檢」。技師可以在每天早班上線前,先在儀器上壓打三次,確認扳手精度在容許公差內再投入生產,大幅降低整批不良的風險。然而,廠內的點檢儀器本身也需要追溯至國家標準,因此每年仍需將扳手或測試儀器送交具有 TAF的外部實驗室進行正式的「校正」並取得合格證書,以符合國際稽核標準。
企業名片
- 公司名稱:儀誠貿易有限公司ICHEN
- 連絡電話:02-2*******
- 電子郵件:se*****@ichentools.com
- 詢價官網:https://ichentool.tw66.com.tw

歷史詢價
-
傅*姐手持式顯微鏡 Finder數位放大鏡(DMV-500),含數位放大鏡支架 *105-07 14:39
-
賴*生訂東西 有此需求 請協助報價給我09-16 14:53
-
阿*CRT維修 可修嗎07-16 14:51
-
林*芳請貴司報價手推式裹膜機1台08-25 09:59
-
曾*姐詢價 想要請問線架價格?08-31 10:33
-
周*弘請問可以購買遙控器嗎07-12 15:48
-
謝*姐我想問統一度假村的洗髮精及沐浴乳06-22 21:33
-
張*生想詢問戶外放垃圾子車+定期收垃圾怎麼收費07-20 17:11
-
留*徽救護吊籠 有此需求09-03 11:49
-
林*姐鍍鉻輪專用銅刷-(木柄加厚型 高密度銅徑0.003")04-28 11:37
-
S***n*****43人座及21人座巴士租借08-10 16:37
-
鄭*姐外文書詢價費用?09-27 21:09
-
蕭*生維修 買中古車,需要整理一些零件08-30 23:15
-
鄧*姐員工旅遊規劃 以下協助04-20 15:56
-
朱*姐袖珍包面紙(加白墨)09-17 15:50
-
趙*珍機車零件 哈雷機車產品05-26 11:48
-
楊*姐黑色橡膠手套 9 1-2*1406-17 15:59
-
陳*姐詢價 我想請問服裝加盟寄賣10-04 09:50
-
陳*生雷射 想要改善痘痘消去之後留下來的痘印08-20 17:47
-
孫*姐皮拉提斯 運動襪09-15 17:31